硫酸阳极氧化
普通铝型材的常规氧化,膜层均匀、附着力好,可做本色或后续染色,适用于一般防护与装饰件。
电话 137 7703 7475
联系人 汪德武
Workshop 5 · 铝表面处理
江南电镀厂 5 号车间专业从事铝的表面处理——钝化、氧化、着色与硬质氧化。从汽车零部件、五金件到日用品,我们用稳定的槽液参数和逐批检验,让每一件铝制品耐腐蚀、有光泽,也经得住时间。
01关于我们 · About us
江南电镀厂位于宁波市北仑表面处理中心,专业从事铝的表面处理(钝化、氧化、着色及硬质氧化)。公司在镇海与北仑柴桥各拥有一条大型氧化生产线,业务覆盖汽车零部件、五金件、日用品等行业,现有客户 300 多家,在浙江省内及江苏、上海等地享有一定声誉。
镇海与北仑柴桥各有一条大型氧化生产线,可承接大批量产品生产。
现有人员 68 人,其中技术及质量管理人员 10 人、中级职称 1 人。
服务汽车零部件、五金件、日用品等行业 300 多家客户,覆盖浙苏沪。
02工厂实景 · Factory
5 号车间位于宁波市北仑区柴桥街道大湾路 128 号的北仑表面处理中心,靠近码头与高速,交通方便。车间按上件、前处理及氧化、染色、烘干、检验下件分区布局,客户可预约到厂看线。
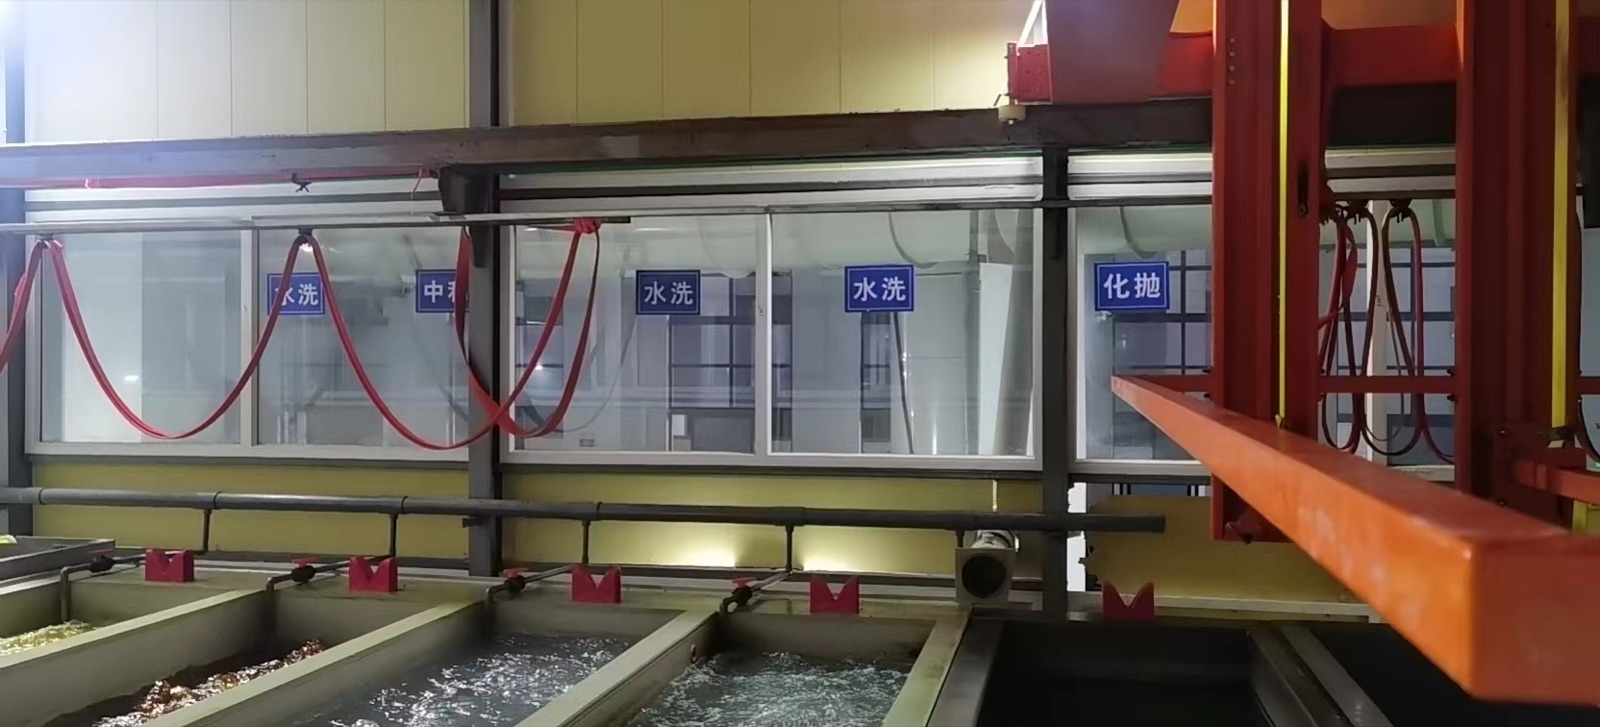
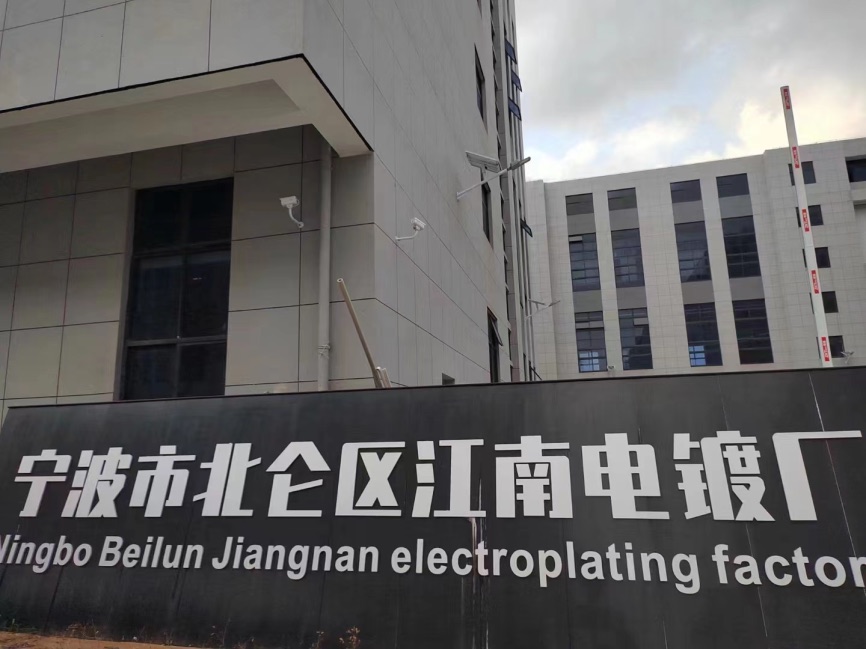
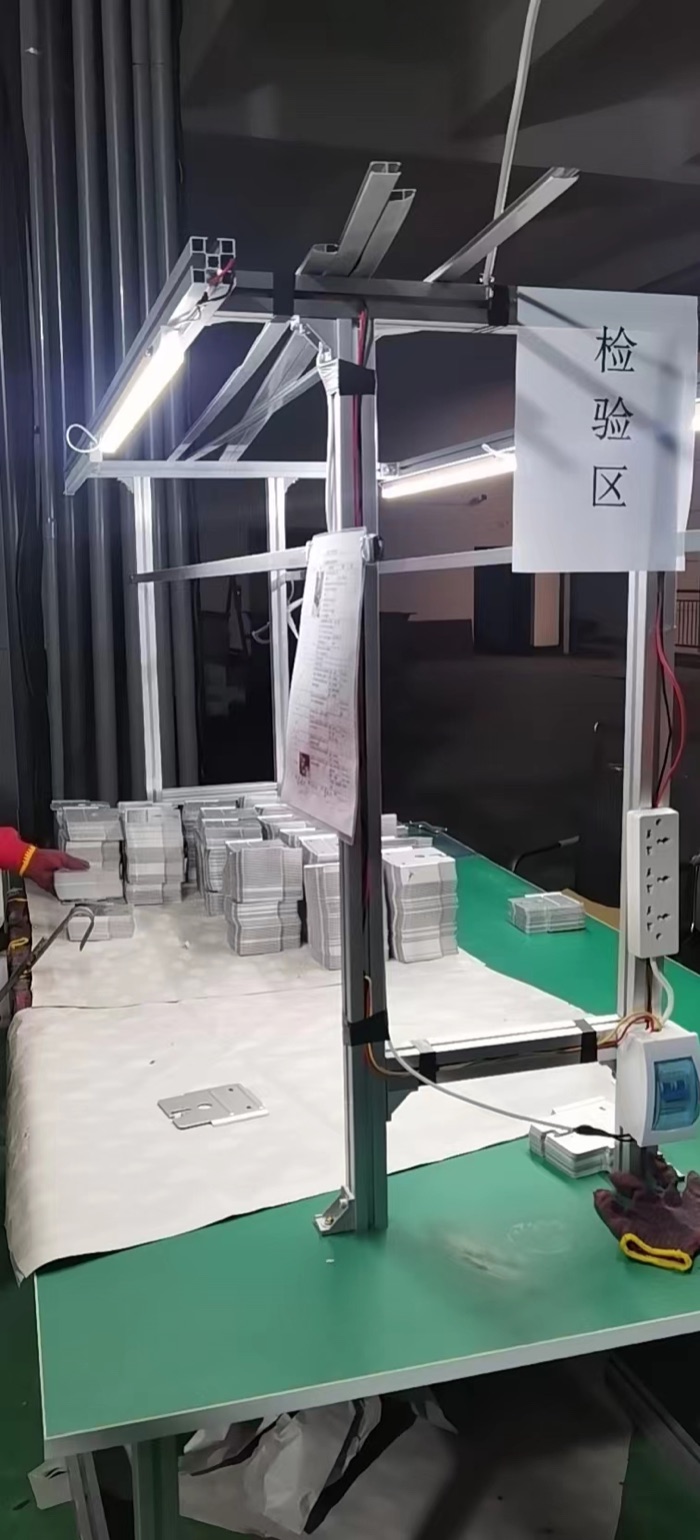
* 车间照片、平面布局与管理看板由 5 号车间提供;布局图为示意,非按比例绘制。
03工艺服务 · Services
不同合金、不同用途,需要不同的膜层方案。5 号车间可处理普通铝型材与压铸铝件,从钝化、氧化到着色、封闭,按客户标准逐批检验。
不确定该选哪种工艺?
把用途和样件发给我们,先评估再报价。
普通铝型材的常规氧化,膜层均匀、附着力好,可做本色或后续染色,适用于一般防护与装饰件。
针对压铸铝件增加除硅与碱洗工序,改善表面状态后再氧化,减少铸件表面缺陷对膜层的影响。
在氧化基础上提高膜层硬度与耐磨性,适合有摩擦、耐磨要求的铝制零件。
金属盐电解着色,颜色沉积在氧化膜微孔中,耐晒、耐候,适合户外件与装饰件。
在氧化膜微孔中染上有机染料,色域更宽,适合多色号的外观件与日用品。
化学钝化提高铝表面的耐蚀性,膜层薄,兼顾外观与后续装配需求。
04色板展示 · Finishes
以下为常用色系示例。屏幕显示与实物存在色差,最终颜色以打样确认为准。
暖调的金属光泽,兼顾质感与耐看度,常用于装饰五金与日用铝件。
以上色号与参数为展示示例,实际可供颜色与膜厚以打样确认为准;量产前请联系我们确认工艺与批量。
05生产流程 · Process
普通型材走酸洗、水洗、氧化、水洗、染色、封闭;压铸铝在前处理增加除硅与碱洗。每一步都有参数、有记录,也有人在看,工艺稳定,颜色才稳定。
确认材质、尺寸与表面状态,选择挂具与工艺路线。
普通型材酸洗;压铸件先除硅、碱洗,再酸洗,让表面回到干净均匀的起点。
多道水洗,避免槽液串液,保持表面洁净。
控制槽液、温度与时间,得到均匀的氧化膜层。
氧化后水洗、染色,再封闭微孔并烘干,提升耐蚀性与颜色稳定性。
检查外观、膜厚与色差,记录后下件包装。
06产能与品控 · Capacity
公司现有两条大型氧化生产线(镇海、北仑柴桥各一条),单班年产量可达 100 万件。从槽液浓度、温度到氧化时间,每一批都有记录可查。我们更愿意把功夫花在看不见的地方:前处理是否彻底、膜厚是否均匀、封闭是否到位。
按批次抽检氧化膜厚,记录并与工艺参数对照。
在标准光源下对比确认样,减少批次间肉眼色差。
记录槽液浓度、温度与氧化时间,异常批次可回查。
检查划伤、挂具印、色斑与封闭不良,合格后包装。
* 产线数量、人员与产能数据来自《江南电镀厂5号车间简介》:两条大型氧化生产线,单班年产量 100 万件。
07行业应用 · Industries
外观要求、耐蚀要求、批量大小各不相同。先理解用途,再决定工艺。
汽车饰条、支架、外壳等铝件,要求批次色差稳定、耐蚀可靠。可按用途选择氧化、着色与硬质氧化。
门锁、拉手、铰链与装饰五金,兼顾外观与耐磨,可做本色、染色或硬质氧化。
日用铝制品与配件,批量大、交期紧,两条产线可承接大批量订单。
本色、电解着色和有机染色都可以。提供实物或色卡,我们先打样确认,再进行批量生产。不同合金与表面状态会使颜色略有差异,最终以确认样为准。
装饰性氧化常见膜厚约 5–25 µm,硬质氧化会根据耐磨要求做得更厚。具体选择取决于使用环境、后续装配与外观要求,可结合样件用途一起确定。
普通型材走酸洗、水洗、氧化、水洗、染色、封闭;压铸铝件在酸洗前增加除硅与碱洗,先改善铸件表面状态再氧化。把材质、图纸或样件发给我们,工艺人员会确认具体路线。
打样与交期取决于颜色、工艺与数量。确认样后再安排批量生产,并按批次保留色板与工艺记录,方便后续返单对色。具体时间请把需求发给我们评估。
10联系我们 · Contact
告诉我们工件的材质、尺寸、颜色与数量,我们会给出工艺建议与报价。也可以直接来厂看线,或把样件寄过来做颜色评估。
到厂考察请提前预约,我们会安排车间人员陪同看线。
填写下方信息,我们会尽快与你联系。